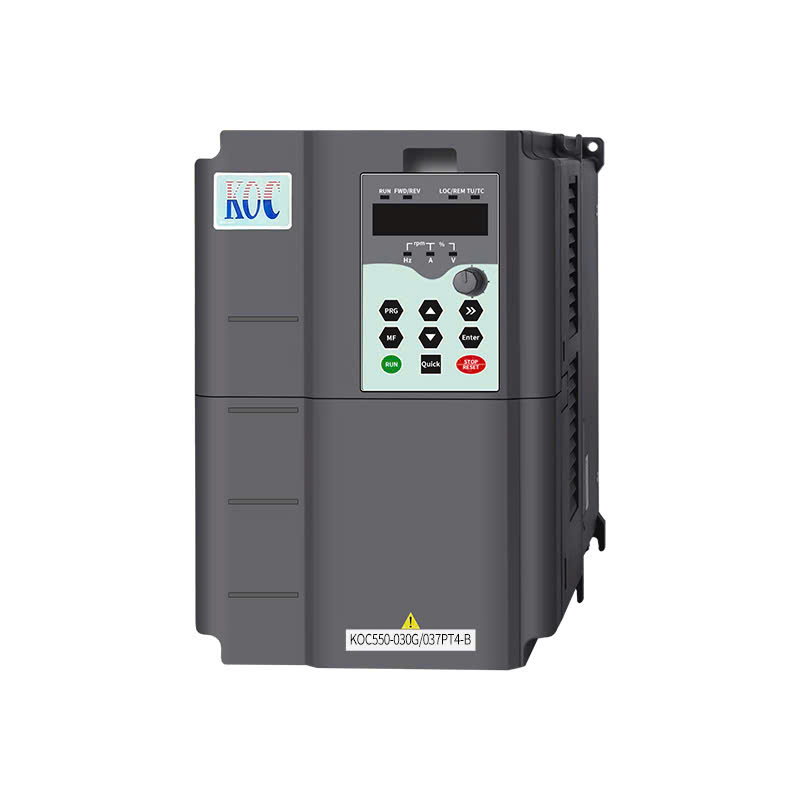
 Biến tần KOC550
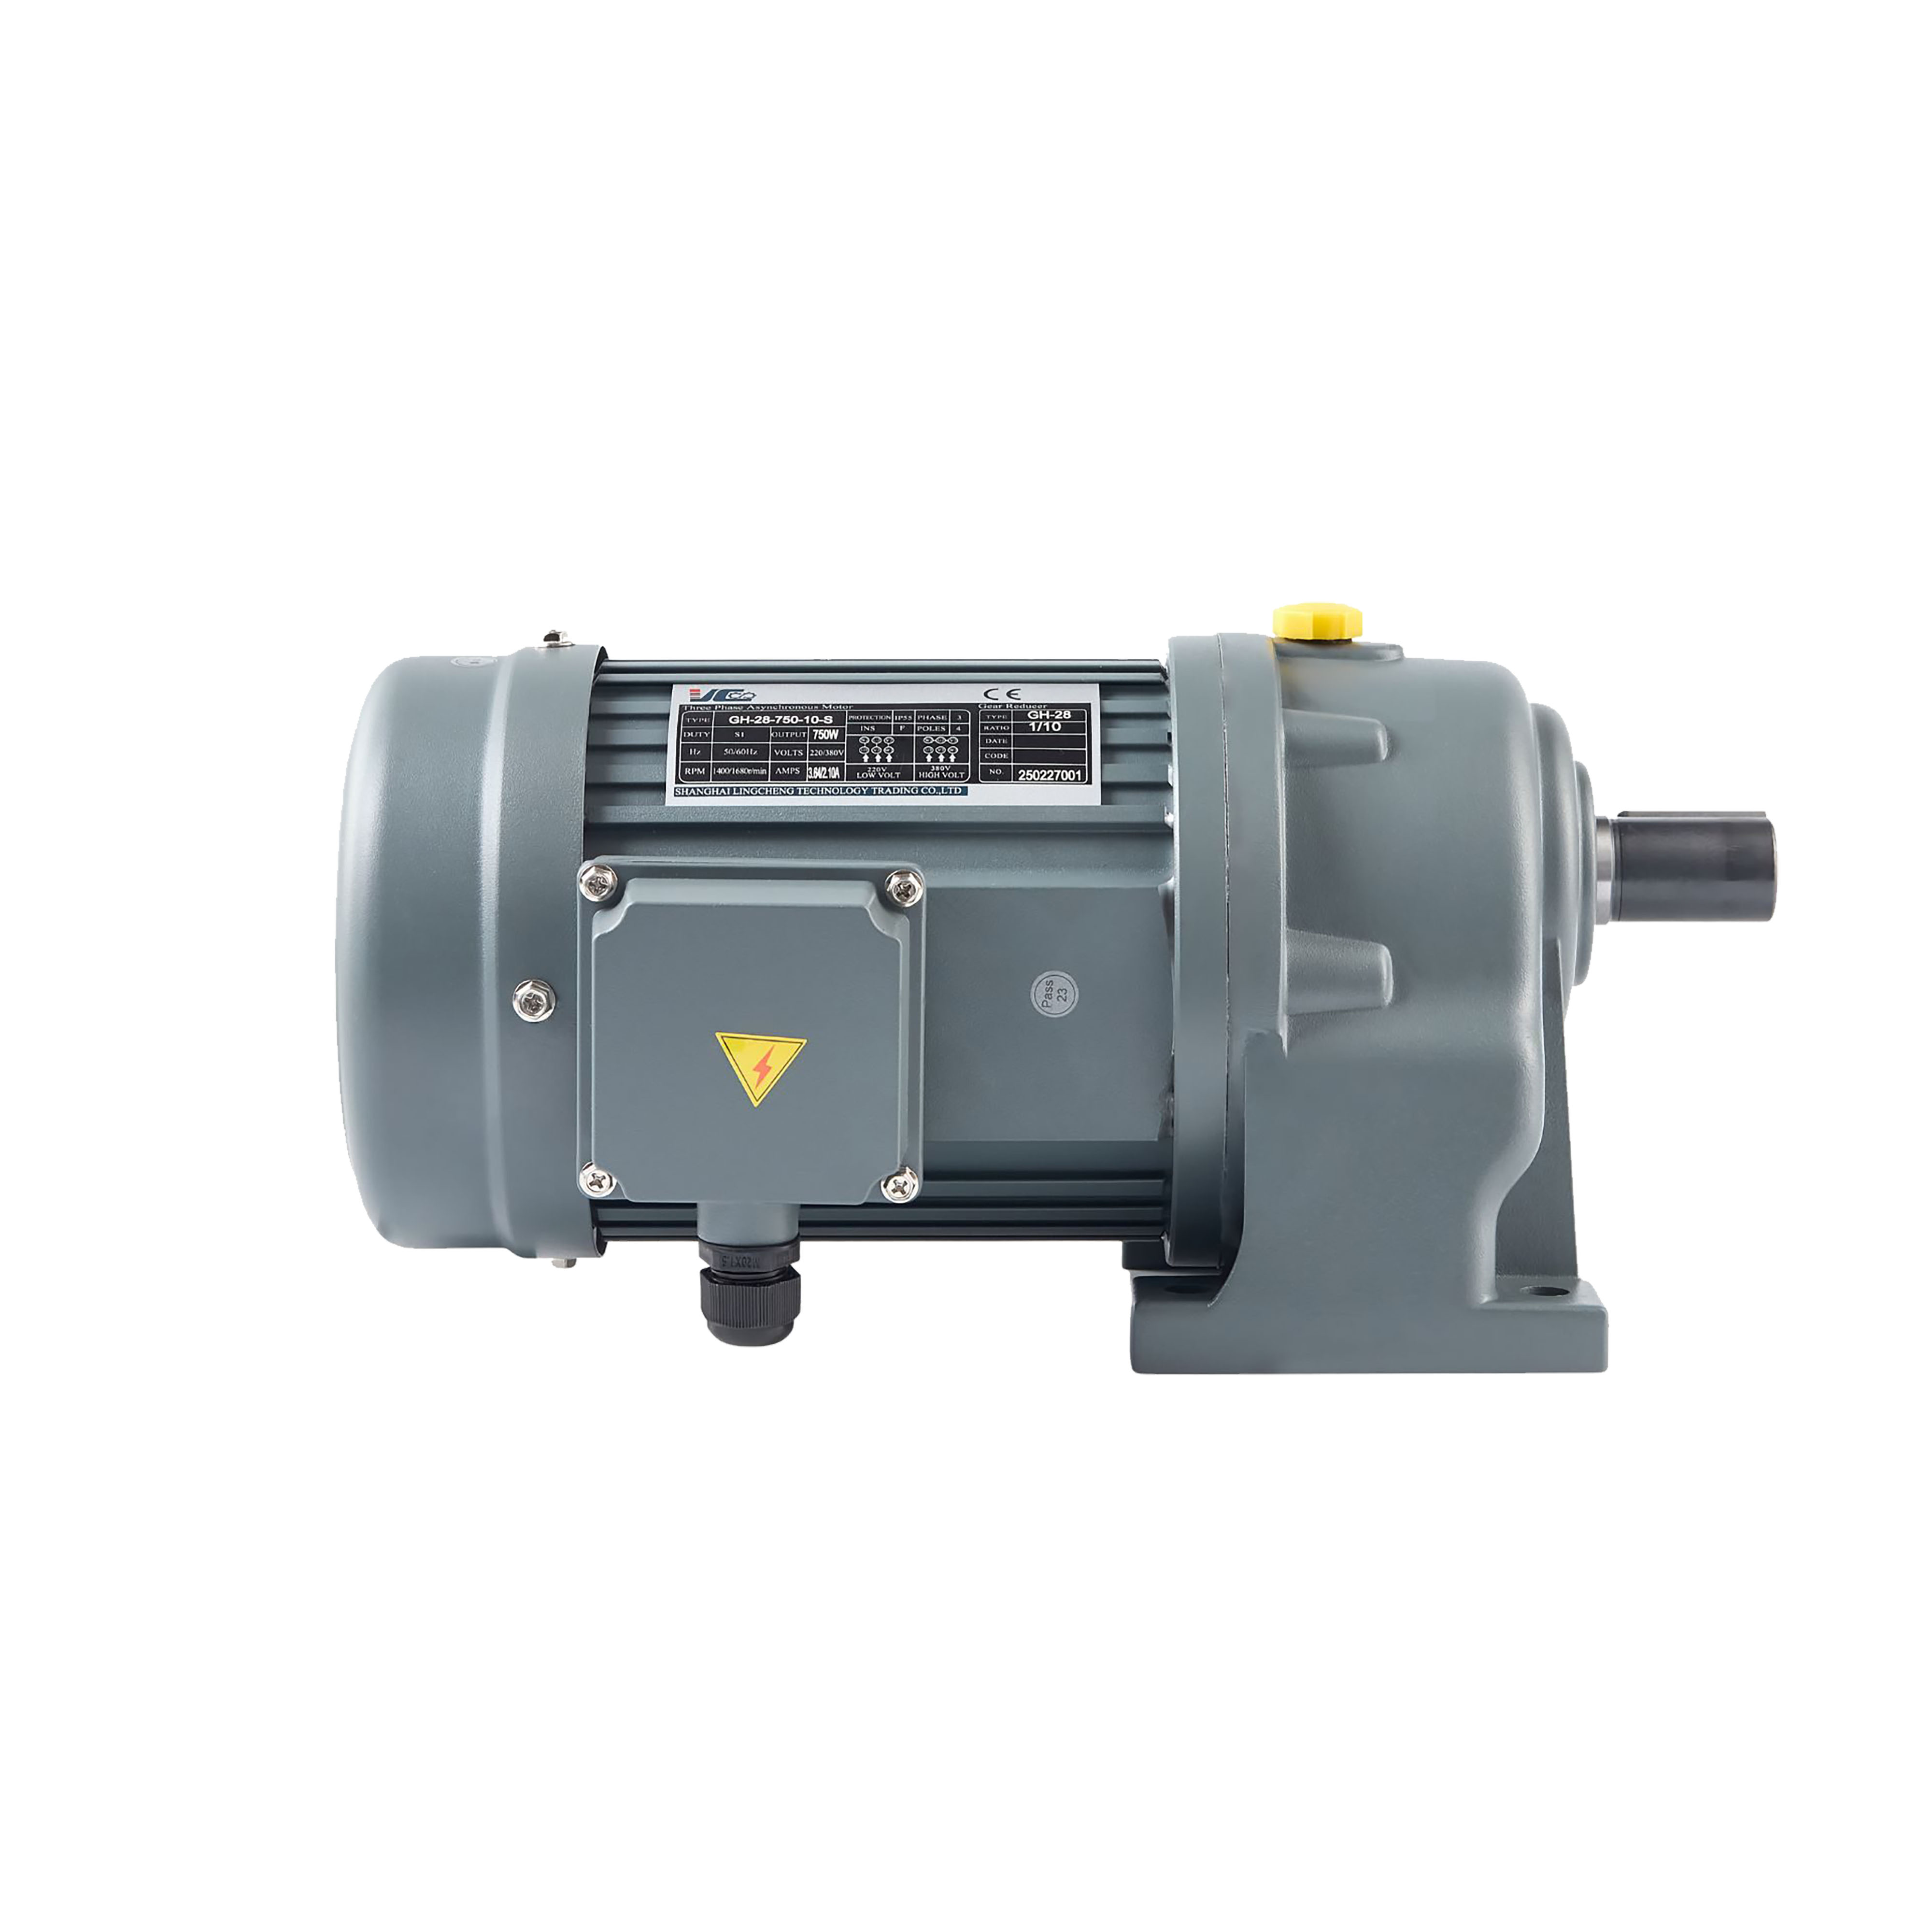 Động cơ giảm tốc
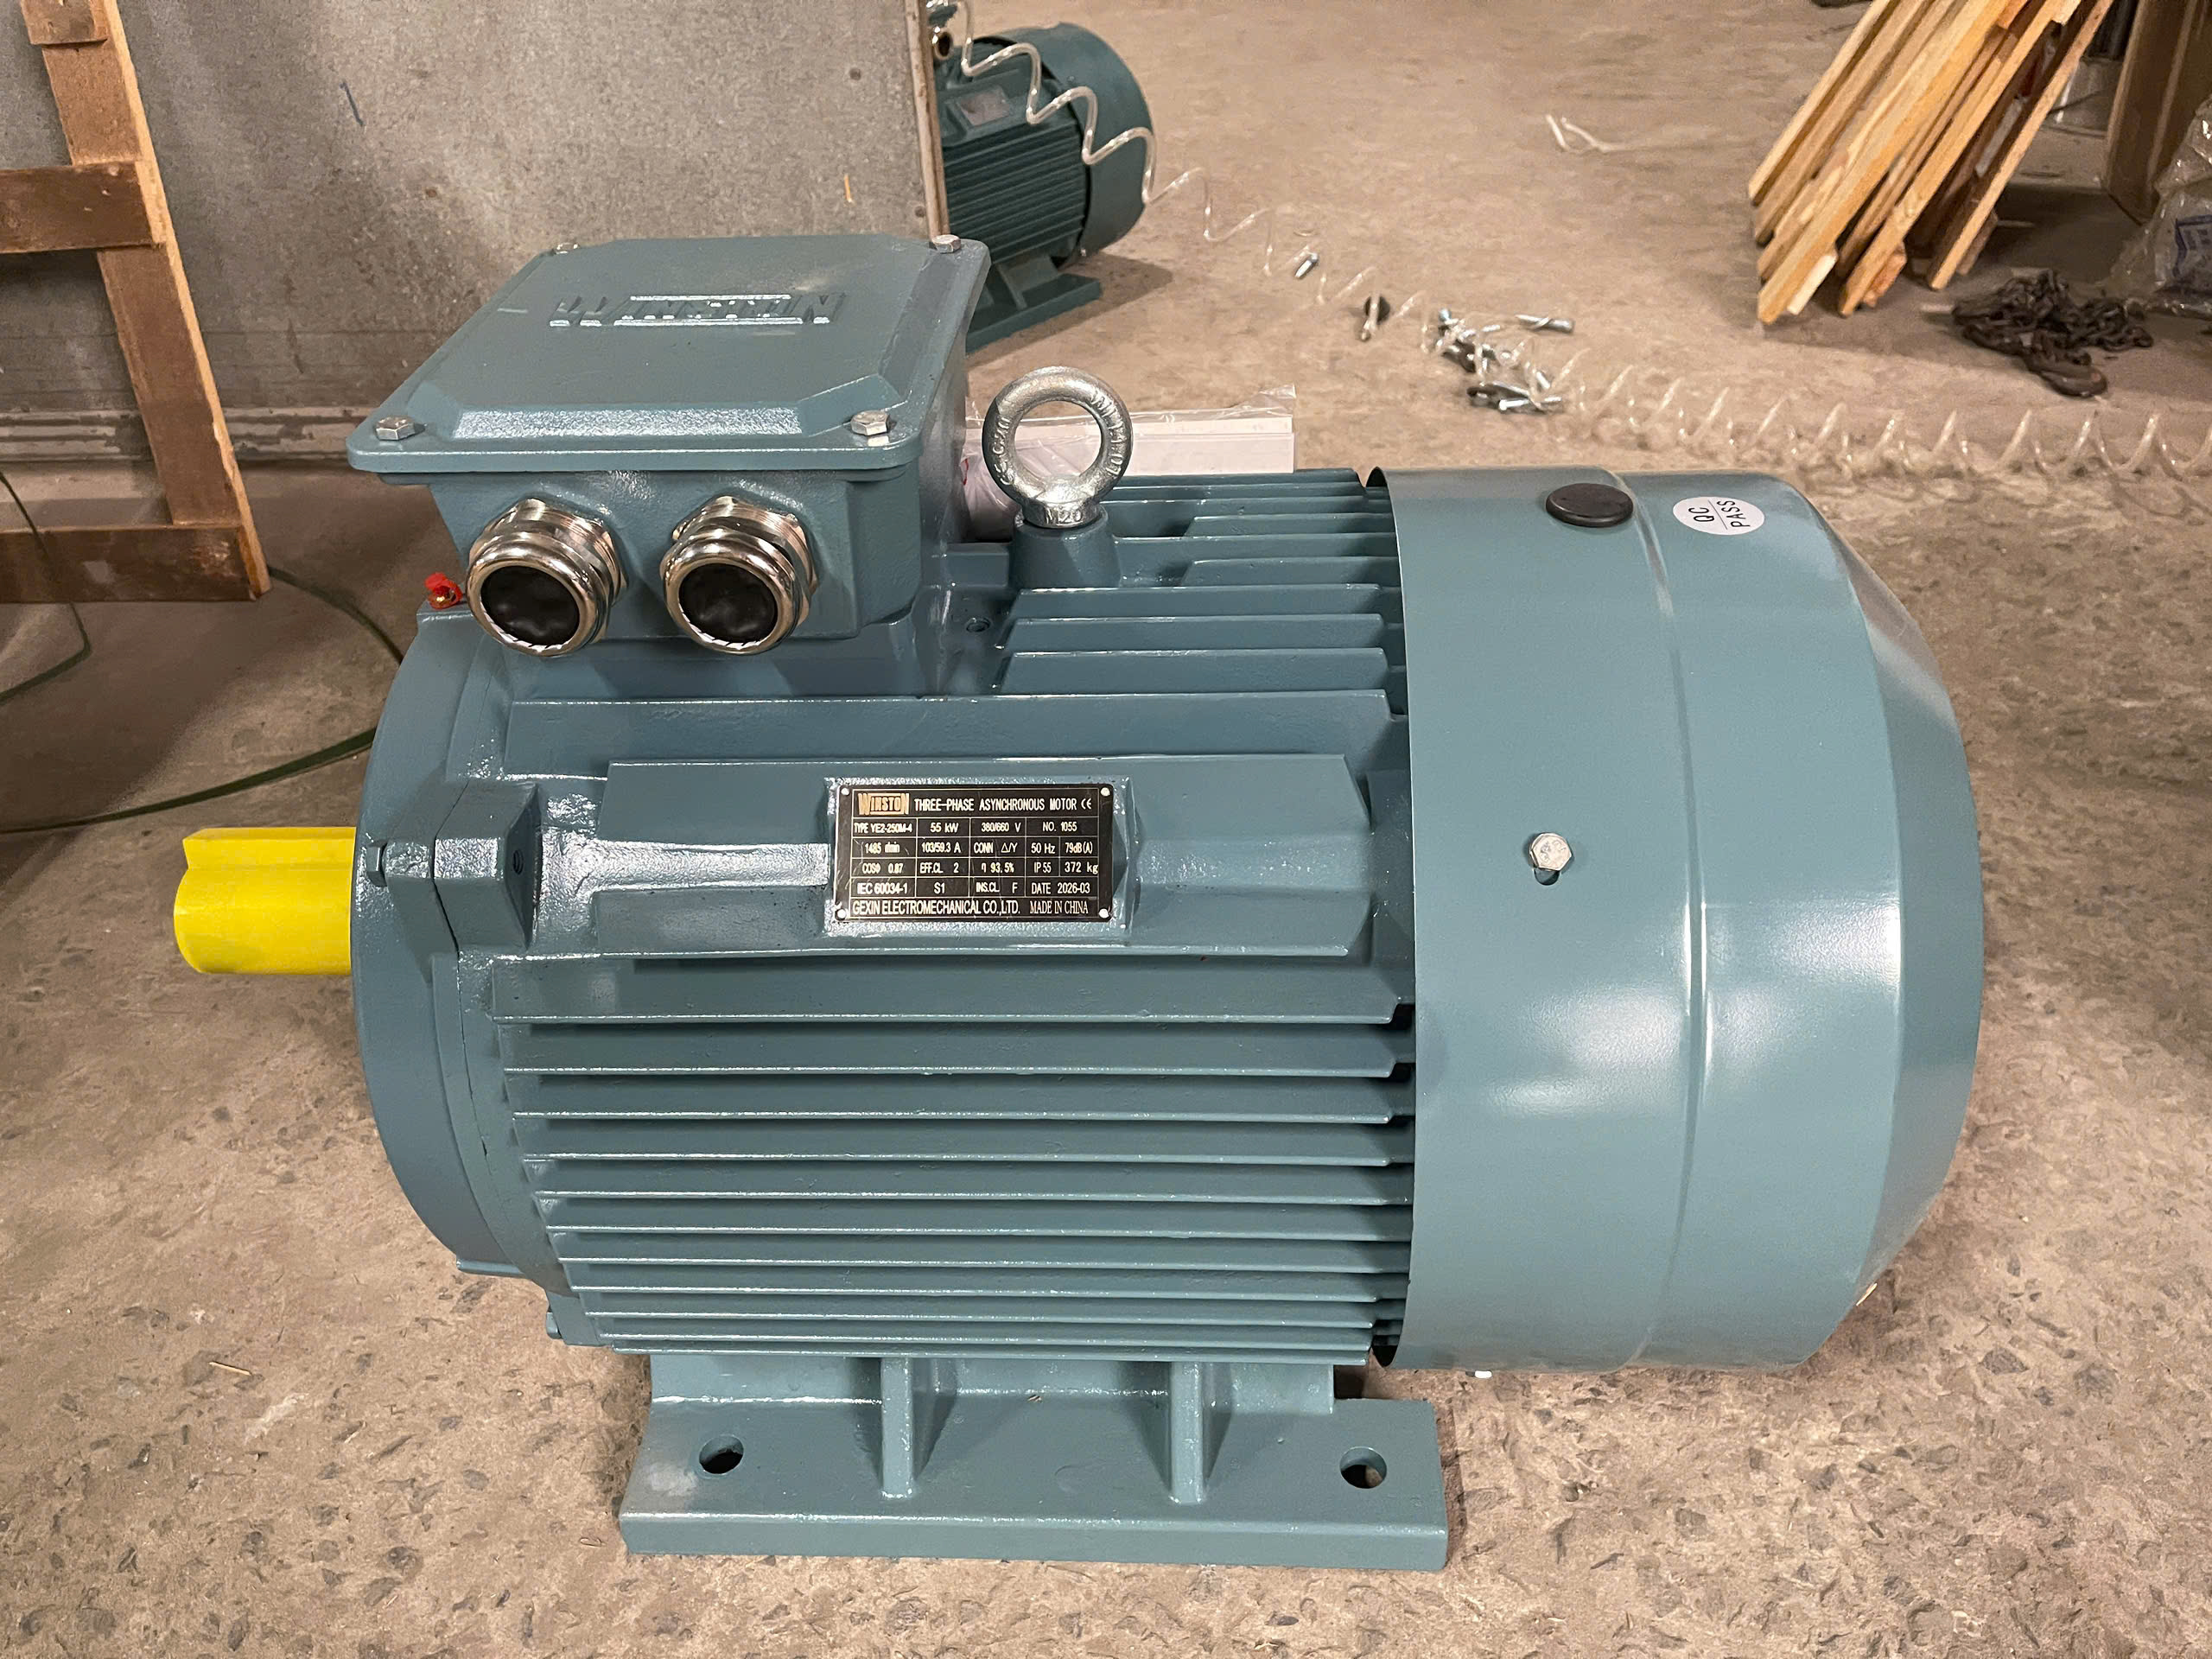 Động cơ điện Winston
 Màn hình HMI
 Servo công nghiệp
Lập trình PLC – HMI cho máy và dây chuyền sản xuất
Lập trình PLC HMI cần được triển khai theo hiện trạng và yêu cầu vận hành. Máy có thể chạy riêng lẻ. Tuy nhiên, dây chuyền cần các công đoạn phối hợp đúng. Phương Quân Tech lập trình PLC – HMI cho máy và dây chuyền. Phạm vi gồm trình tự điều khiển, màn hình thao tác và kết nối thiết bị.
Xưởng KCN Hòa Khánh · Đà Nẵng
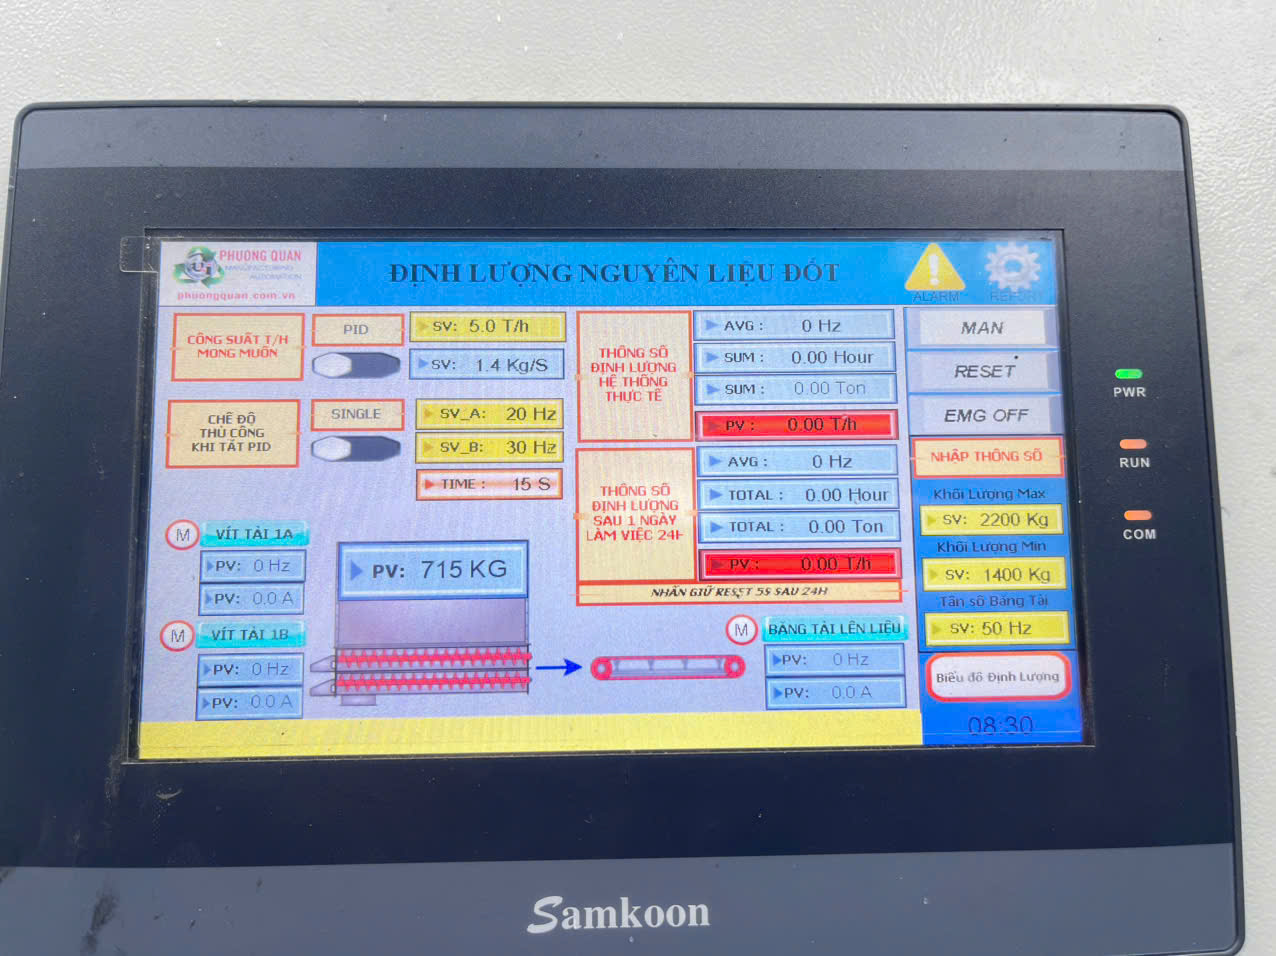
Công nhân phải ghi nhớ quá nhiều thao tác? Một máy dừng nhưng màn hình không chỉ rõ vị trí lỗi? Thay đổi sản phẩm lại phải chỉnh ở nhiều nơi? Những tình huống này cần được xem lại cách tổ chức điều khiển trước khi bổ sung thiết bị.
Lập trình theo bài toán công nghệ của từng dây chuyền
Điểm xuất phát của chương trình PLC là cách máy cần hoạt động. Cần xác định điều kiện cho phép chạy và thứ tự các công đoạn. Sau đó, làm rõ tín hiệu cần theo dõi và cách xử lý bất thường. Mô tả càng rõ, việc kiểm tra sau này càng có cơ sở.
- Lập trình máy hoặc dây chuyền mới từ yêu cầu công nghệ.
- Điều khiển tuần tự, liên động các băng tải, bơm, quạt và công đoạn liên quan.
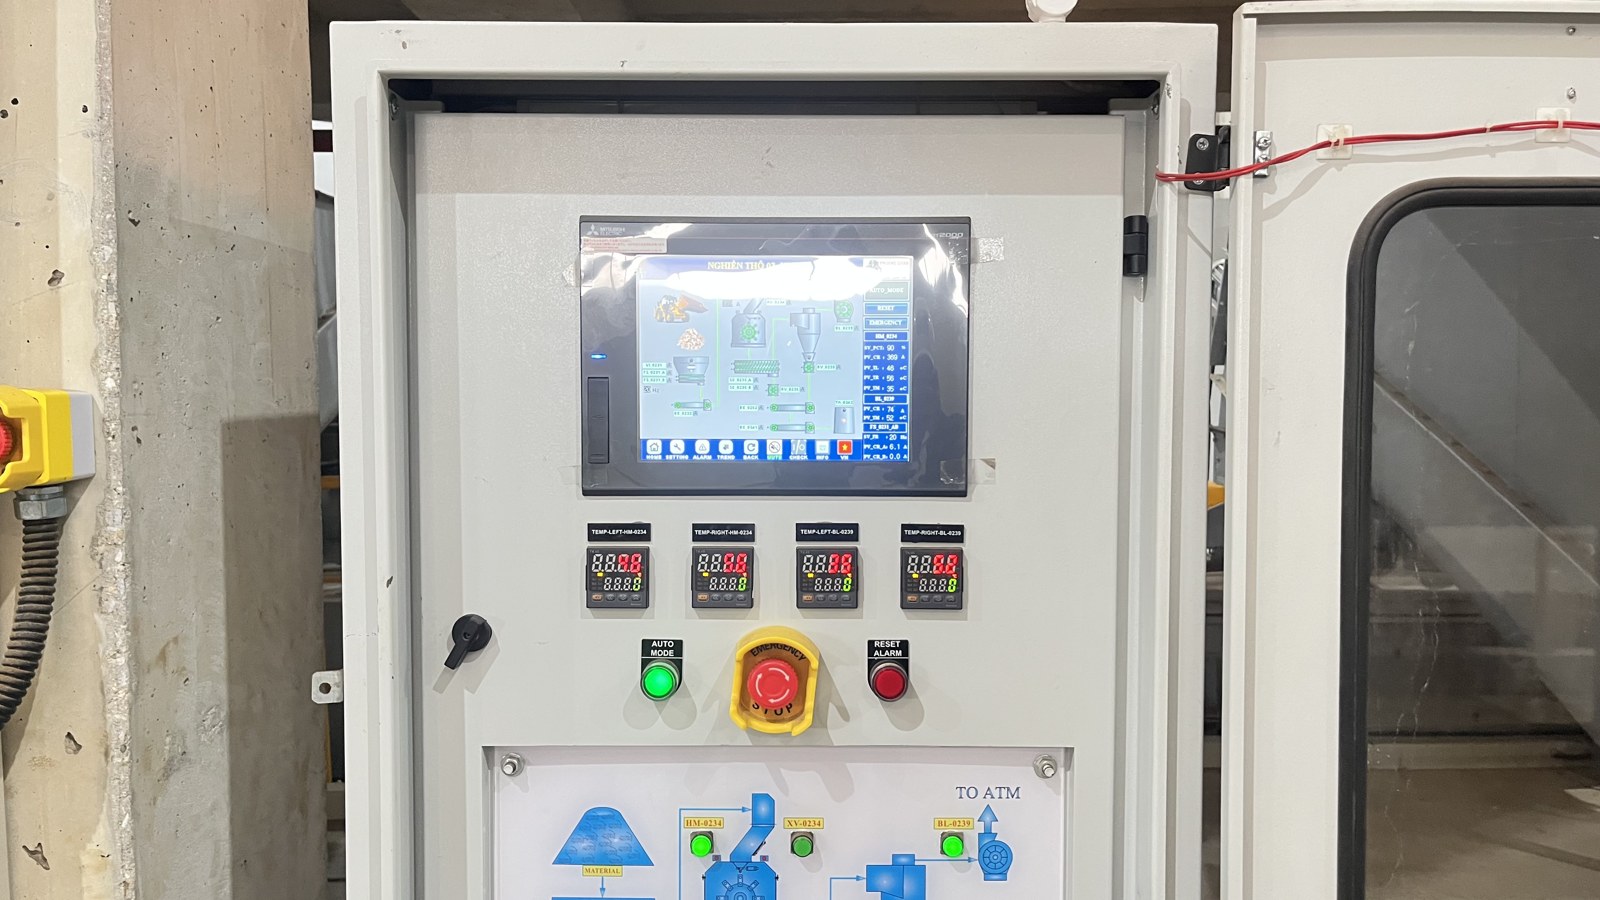
- Thiết kế màn hình chạy tay/tự động, cài đặt và hiển thị trạng thái.
- Kết nối biến tần, cảm biến và thiết bị ngoại vi theo cấu hình.
- Kiểm tra chương trình cũ để sửa lỗi hoặc bổ sung chức năng.
Một chương trình tốt phải xét cả lúc chạy và lúc dừng
Trình tự khởi động chỉ là một phần. Cần làm rõ cách dừng bình thường và điều kiện khởi động lại. Xem xét cả mất tín hiệu, mất truyền thông và thay đổi chế độ. Các trường hợp này ảnh hưởng trực tiếp đến cách người vận hành xử lý khi dây chuyền gặp sự cố.
Ví dụ với chuỗi vận chuyển vật liệu, cần xác định thứ tự khởi động. Tiếp theo là tín hiệu xác nhận của từng máy. Cũng cần thống nhất cách xử lý khi một công đoạn ngừng. Logic cụ thể phụ thuộc công nghệ, không áp dụng một trình tự chung cho mọi dây chuyền. Chức năng bảo vệ và an toàn cũng phải được xác định cùng thiết kế thiết bị, không chỉ bằng giao diện HMI.
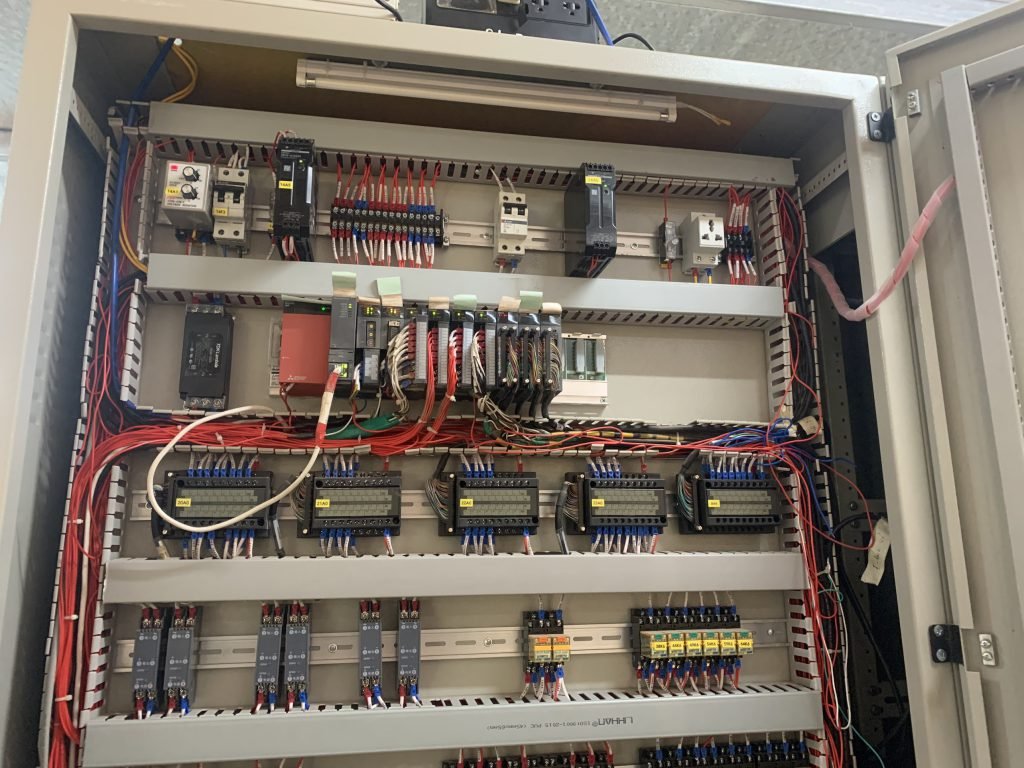
Thiết kế HMI để người vận hành biết cần làm gì
Một màn hình nhiều nút chưa chắc giúp vận hành nhanh. Giao diện nên cho biết máy nào đang chạy và điều kiện nào còn thiếu. Cần thể hiện rõ thông số được chỉnh và lỗi cần kiểm tra. Tên tín hiệu, đơn vị đo và quyền thao tác cần nhất quán với thực tế hiện trường.
| Nhóm màn hình | Thông tin nên làm rõ |
|---|---|
| Tổng quan dây chuyền | Trạng thái các công đoạn, chế độ và vị trí có lỗi |
| Vận hành từng máy | Lệnh thao tác, phản hồi và điều kiện cho phép |
| Thông số công nghệ | Giá trị đặt, giới hạn, đơn vị đo và quyền chỉnh |
| Cảnh báo, lịch sử | Thời điểm, thiết bị liên quan, nội dung và trạng thái xử lý |
Nếu cần theo dõi nhiều máy tại một điểm điều hành hoặc lưu trữ dữ liệu ở phạm vi rộng hơn, có thể kết hợp với hệ thống SCADA.
Định lượng, điều khiển quá trình, truyền động và Robot
Ứng dụng nâng cao cần mô tả rõ yêu cầu đầu ra trước khi chọn giải pháp. Với định lượng, cần biết vật liệu, cơ cấu cấp liệu, tín hiệu cân và yêu cầu theo mẻ hay liên tục. Với điều khiển nhiệt độ hoặc áp suất, cần làm rõ cảm biến, cơ cấu chấp hành và điều kiện công nghệ.
Bài toán đồng bộ tốc độ, servo định vị hoặc kết nối Robot cần thêm thông tin về truyền động, giao tiếp, cơ cấu và trình tự phối hợp. Phương Quân Tech tiếp nhận yêu cầu để đánh giá từng ứng dụng; phạm vi lập trình, ngoại vi, cơ khí, an toàn và chạy thử được thống nhất trước khi triển khai.
Quy trình lập trình PLC – HMI và chạy thử
- Khảo sát công nghệ: sơ đồ dây chuyền, trình tự, chế độ và các tình huống vận hành.
- Chốt tín hiệu: I/O, analog, truyền thông, danh sách motor, cảm biến và ngoại vi.
- Thống nhất chức năng: điều kiện chạy, liên động, cảnh báo và bố cục HMI.
- Lập trình, kiểm tra: xây dựng chương trình và kiểm tra chức năng theo phạm vi.
- Chạy thử tại nhà máy: đối chiếu từng tín hiệu, lệnh điều khiển và các tình huống đã thống nhất.
- Bàn giao: hướng dẫn sử dụng, tài liệu và bản sao lưu theo thỏa thuận.
Nếu bao gồm phần tủ và đấu nối, nên phối hợp ngay với thiết kế tủ điện điều khiển. Chi phí phụ thuộc số tín hiệu, công nghệ và số thiết bị kết nối. Tình trạng chương trình cũ và thời gian chạy thử cũng ảnh hưởng đến báo giá.
Sửa chương trình cũ cần kiểm tra gì trước?
Cùng một hiện tượng “máy không chạy” có thể liên quan đến tín hiệu chưa đủ điều kiện, cấu hình thiết bị, truyền thông hoặc logic. Vì vậy, cần hãng/model, sơ đồ, bản chương trình đang có và mô tả thời điểm phát sinh lỗi để đánh giá.
Với hệ thống cũ, cần kiểm tra khả năng truy cập chương trình. Tình trạng mật khẩu và bản sao lưu cũng ảnh hưởng đến phạm vi tiếp nhận. Không nên hứa sửa hay khôi phục mọi chương trình chỉ từ một ảnh chụp PLC. Nếu thiết bị đời cũ cần thay thế, có thể xem phương án nâng cấp hệ điều khiển để giữ các chức năng cần thiết và lập kế hoạch chuyển đổi.
Câu hỏi thường gặp
Có nhận riêng phần lập trình không?
Có thể trao đổi nhận phần lập trình hoặc phối hợp với đơn vị chế tạo máy. Cần làm rõ trách nhiệm cơ khí, đấu nối, tín hiệu và chạy thử.
Cần gửi gì để tư vấn và báo giá PLC – HMI?
Sơ đồ công nghệ, mô tả trình tự, danh sách I/O, model thiết bị, yêu cầu màn hình và phạm vi công việc mong muốn.
Có sửa PLC mất chương trình hoặc bị khóa không?
Cần kiểm tra model, bản sao lưu và khả năng truy cập trước khi xác nhận hướng xử lý. Không thể cam kết khôi phục mọi trường hợp.
Có bàn giao chương trình và hướng dẫn vận hành không?
Cần thống nhất nội dung bàn giao ngay từ đầu. Ghi rõ bản sao lưu, quyền truy cập và tài liệu hướng dẫn trong phạm vi công việc.
Bắt đầu từ bài toán của anh chị
Gửi mô tả dây chuyền, video vận hành và model PLC – HMI. Bên em sẽ trao đổi trình tự, chức năng và phạm vi triển khai phù hợp.
PHƯƠNG QUÂN TECH
Xưởng: KCN Hòa Khánh, Đà Nẵng.
Hotline/Zalo: 0905 875 332.
Tìm hiểu về Phương Quân Tech · Điện và tự động hóa cho nhà máy.


